Bons plans du moment
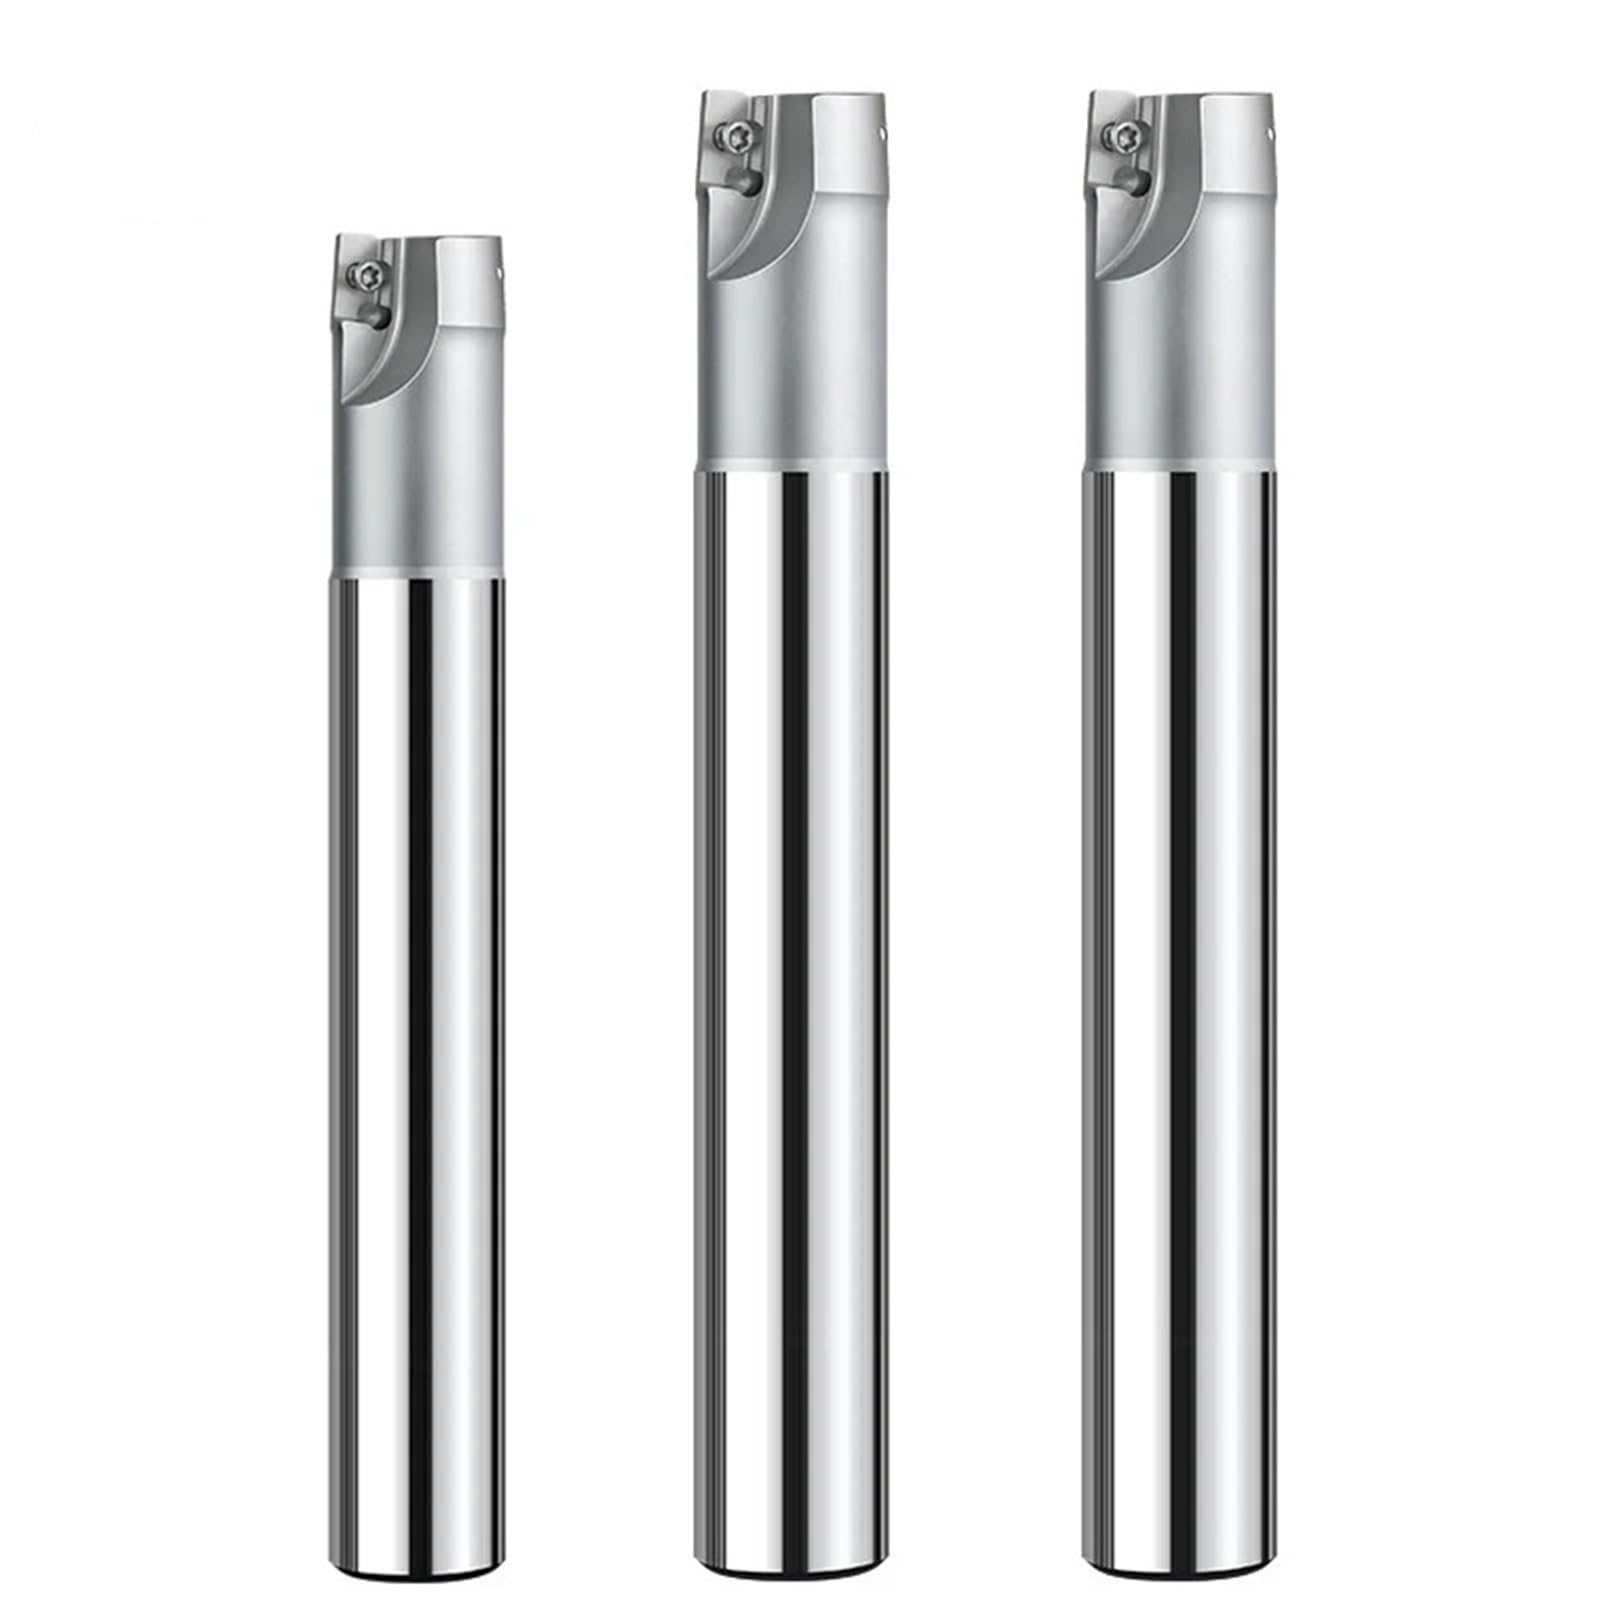
Comment éviter la casse d'outil lors de l'usinage d'ébauche en carbure CNC ?
Lorsqu'on attaque un bloc de métal brut, l'accumulation de chaleur au niveau de la zone de coupe peut rapidement provoquer la rupture de la fraise. Pour pallier ce problème, la structure de la fraise à queue indexable 400R 25 C20T2-150 intègre des canaux de dégagement qui facilitent l'accès du fluide de lubrification directement sur la plaquette APMT1604. La température reste ainsi contrôlée, prolongeant la durée de vie de vos consommables de coupe.
Un montage rigide pour des cotes respectées du premier coup
La queue de fixation C20 de 20 mm garantit une excellente transmission du couple de la broche sans glissement mécanique. Que vous travailliez sur une petite fraiseuse d'établi convertie ou sur un centre d'usinage industriel à commande numérique multi-axes, le positionnement reste fixe sous la charge de coupe.
Données constructeur pour programmation FAO
| Paramètre de programmation | Valeur recommandée |
|---|---|
| Code de l'outil de coupe | BAP400R-25-C20-T2-150 |
| Rayon d'action de l'insert | Dépendant de la plaquette APMT sélectionnée |
| Type d'indexation des vis | Empreinte Torx haute résistance |
| Usage principal recommandé | Usinage de dégrossissage et surfaçage de flanc |
Grâce à cette robustesse, les bris d'outils imprévus au milieu d'un programme d'usinage complexe ne seront plus qu'un mauvais souvenir.